
Du plukker opp en engangs isolasjonskjole eller en operasjonsduk, og du føler et lett laken som ikke ser ut som vevd bomull eller strikket polyester. Det materialet er fiberduk, og det er laget ...
READ MORE
Nyheter Kategori
Produktkategori
Hvordan nitrilhansker lages: Produksjonsprosess fra NBR til nitrilhansker
Hvis du kjøper engangshansker ved etui, inntreffer sannhetens øyeblikk første gang en hanske feiler. Punkteringen, den revne mansjetten eller den stive filmen er ikke en isolert ulykke. Det er det synlige resultatet av en kjede av beslutninger som ble tatt mens hansken fortsatt var en flytende forbindelse på en produksjonslinje. Nitrilhansker lages ved å dyppe keramiske, håndformede former i en vandig nitrilbutadiengummi (NBR) lateks, og deretter herde og etterbehandle filmen til den når den nødvendige balansen mellom barriere, elastisitet og komfort. Å forstå at produksjonsprosessen forteller deg hvilke kvalitetsproblemer som kan forebygges, hvilke påstander som faktisk betyr noe, og hva du bør spørre før du forplikter deg til en leverandør.
Hva nitrilhansker er laget av
På kjemisk nivå starter nitrilhansker som nitrilbutadiengummi, en syntetisk kopolymer laget ved å polymerisere akrylonitril og butadien i en emulsjon. Akrylnitril gir hansken sin motstand mot oljer, løsemidler og mange kjemikalier. Butadien gir polymerkjeden dens fleksibilitet, spenst og strekkstyrke. Sammen produserer de en behagelig elastisk film som gir en sterk barriere uten å stole på naturlige lateksproteiner.
Produsenter justerer forholdet mellom de to monomerene for den tiltenkte bruken. Et høyere akrylnitrilforhold forbedrer motstanden mot kjemikalier og gjør filmen litt fastere. Et høyere butadienforhold forbedrer mykhet og forlengelse, men kan redusere kjemisk motstand. Dette er grunnen til at forskjellige hansker oppfører seg så forskjellig selv når de alle kalles nitril.
| Komponent | Hovedrolle | Hva det gjør med hansken |
|---|---|---|
| Akrylnitril | Kopolymer byggestein | Kjemikalie- og oljebestandighet, overflatehardhet |
| Butadien | Kopolymer byggestein | Elastisitet, strekkfasthet, fleksibilitet |
| Kalsiumnitrat | Koagulant | Kontrollerer til og med lateksavsetning på førstnevnte |
| Vann og tilsetningsstoffer | Bærer- og prosesskjemi | Påvirker viskositet, veggtykkelse og løselighet av rester |
Denne tabellen er en forenkling, men det er den rette måten å tenke hanskevalg på. Når en kjøper ber om bedre kjemisk motstand, kan produsenten endre polymerforholdet. Når hovedklagen er en stiv hånd etter to timer, blir fleksibilitet prioritet. Begge attributtene er fiksert under blanding, ikke lagt til som overflatebehandling senere.
Hvordan nitrilhansker lages: Produksjonslinjen
Produksjon av nitrilhansker ligner ingenting så mye som en presisjonspletteringsoperasjon. Keramiske former formet som hender kjører på overliggende transportbånd gjennom en kontinuerlig sekvens av dypper, vasker og ovner. Transportbåndets hastighet, lateksviskositet, dyppetid, ovnstemperatur og kjedelengde er alle kontrollerte innstillinger. Når disse innstillingene holder seg stabile, samsvarer hanskene fra begynnelsen av et skift med hanskene på slutten av et skift.
- Rengjøring av formerne. Keramiske former vaskes med varmt vann og en klorbasert løsning for å fjerne alle spor av rester, skylles deretter og tørkes. En forurenset form produserer overflatedefekter og hull.
- Påføring av koagulanten. Formere dyppes i en kalsiumnitratløsning som inneholder slippmidler. Dette laget får NBR-latexpartikler til å avsettes jevnt på førstnevnte under neste dypp.
- Dypping i NBR lateks. Den belagte formen går inn i nitril-latex-tanken. Dveletid og løsningens viskositetskontroll veggtykkelse. En tynn fingertupp eller gjennomsiktig håndflate er ofte et tegn på utilstrekkelig dyppetid eller dårlig viskositetskontroll.
- Perler håndleddet. En mekanisk perlestasjon ruller den våte filmen ved håndleddsåpningen for å lage den velkjente tykkere mansjetten. Denne perlen gir hansken sin primære rivemotstand under påføring.
- Utvasking. Hanskene beveger seg gjennom varmtvannstanker for å vaske ut vannløselige rester. Utlekking er kritisk for biokompatibilitet og for å holde utvinnbare kjemiske nivåer lave.
- Herding. Formerne passerer gjennom en lang ovnslinje hvor varme tverrbinder polymerkjeden. Dette trinnet utvikler strekkstyrke, elastisitet og punkteringsmotstand.
- Stripping og etterbehandling. Når de er avkjølt, fjernes hanskene fra formerne, testes, behandles for påføring om nødvendig og pakkes.
Av disse trinnene fortjener herding den største oppmerksomheten. En kort ovn eller ujevn varmeprofil resulterer i underherdede flekker som lett rives i stykker, men som fortsatt ser normale ut på overflaten. Lange transportbåndkjeder og segmenter med kontrollerte temperatursoner gir polymeren nok tid til å tverrbinde jevnt. Dette er et område hvor utformingen av fabrikken betyr mer enn merkenavnet på esken.
Tekstur, pulver og lengde: Alternativer bygget under dypping
Når grunnfilmen er dannet, kan hansken etterbehandles med ett av flere overflatealternativer. Dette er ikke ettertanke emballasjebeslutninger; de kontrolleres under produksjon og de påvirker grep, påføring og forurensningsrisiko.
Fingertupptekstur kontra full tekstur
Fingerteksturerte hansker plasserer et hevet mønster kun på fingertuppene. Dette gir deg grep på små gjenstander uten at håndflaten føles klumpete. Fullteksturerte hansker utvider grepet over håndflaten og fingrene og er nyttige for våt eller oljeholdig håndtering, som vedlikehold og industriell montering. For arbeid som kombinerer grep med utvidet håndleddsdekning, er en 12-tommers industrihanske med fingertekstur et pålitelig alternativ: 12-tommers L fingertuppteksturerte industrielle nitrilhansker .
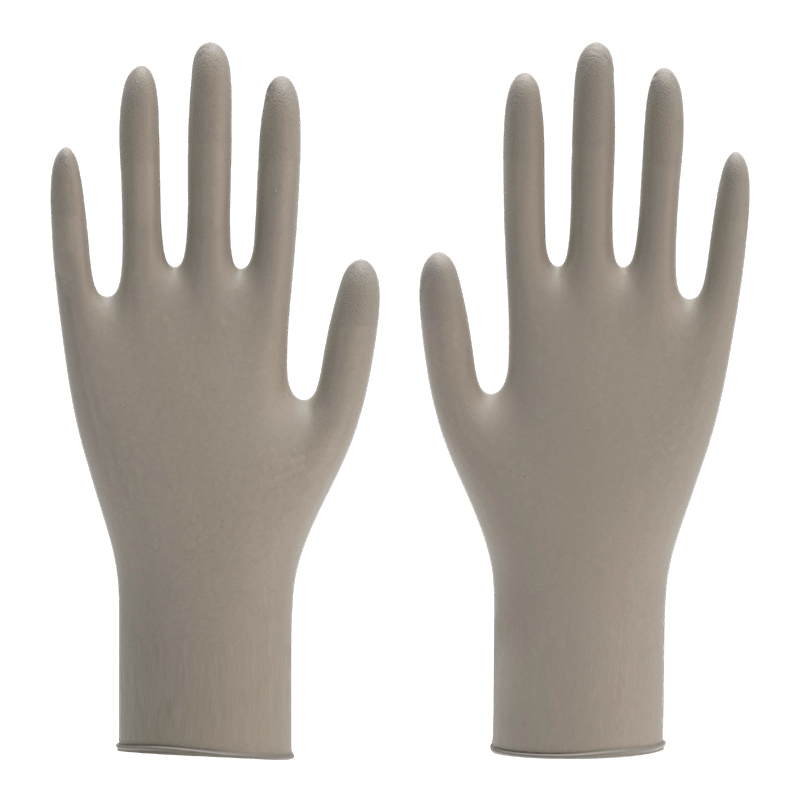 Engros 12 tommers L industrielle fingertuppteksturerte nitrilhanskerfabrikk, Suppli Jiangsu Komplett oppriktighet Medical New Materials Co., Ltd. er Kina engros 12 tommers L industrielle fingertupp-teksturerte nitrilhansker faktum... Se produkt →
Pulverisert vs. pulverfri
Pulveriserte hansker har et maisstivelsesbelegg som gjør dem lettere å ta av og på. Pulverfrie hansker er klorerte eller gitt et polymerbelegg for å oppnå samme enkle påføring uten å slippe stivelse ut i miljøet. Pulverfri er generelt foretrukket i matlaging og medisinske omgivelser, der pulver kan bli et forurensningsproblem. En matkvalitets pudderfri hanske med en lengde på 9 tommer er en hyppig spesifikasjon for prosesslinjer: 9-tommers L matkvalitets pudderfrie nitrilhansker .
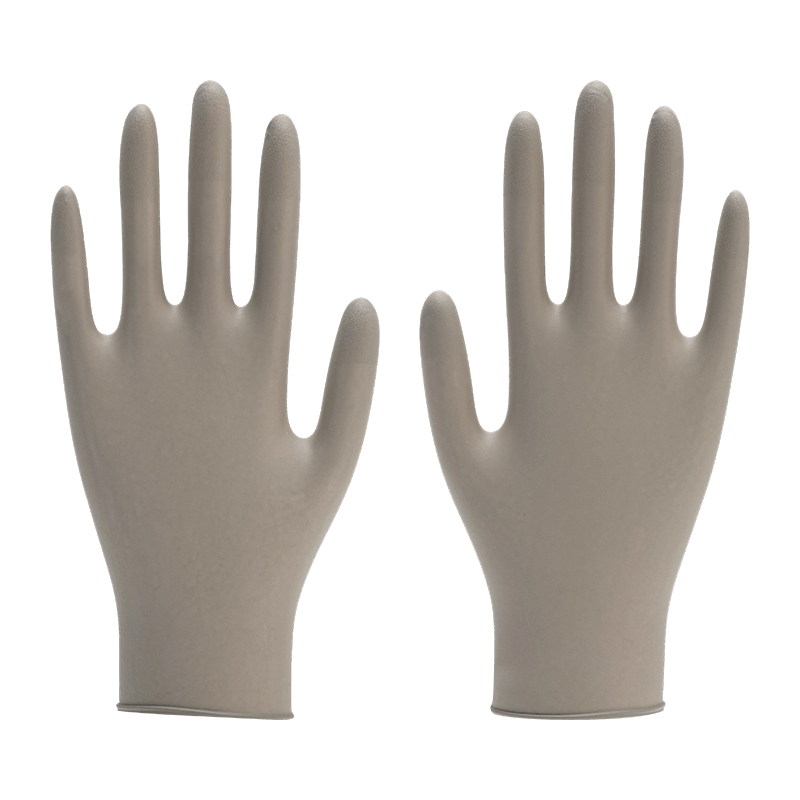 Engros 9 tommers L pulverfri nitrilhanskerfabrikk i næringsmiddelkvalitet, leverandører - Ji Jiangsu Fullstendig oppriktighet Medical New Materials Co., Ltd. er Kina engros 9 tommers L Food-Grade Pulver-Free Nitril Gloves fabrikk og ... Se produkt →
9-tommer vs. 12-tommer
Lengde er et valg mellom dekning og fingerferdighet. En 9-tommers hanske dekker håndleddet og brukes til undersøkelse, håndtering og de fleste oppgaver. En 12-tommers hanske strekker seg lenger opp på underarmen og brukes når sprut, kjemikalier eller forurensede overflater når utover håndleddet. Begge lengdene kan produseres med samme tekstur og pulveralternativer.
Kvalitetskontroll: Hvor produksjonsfeil fanges
En hanske er bare så god som inspeksjonssystemet bak den. Etter stripping går ferdige hansker gjennom en kombinasjon av automatiserte og prøvetakingstester. Vannlekkasjetester og luftoppblåsingstester oppdager nålehull. Strekk- og forlengelsestester vurderer filmens styrke. Dimensjonskontroller bekrefter lengde, tykkelse og mansjettbredde.
| Test | Hva den måler | Hvorfor det betyr noe |
|---|---|---|
| Vannlekkasjetest | Pinholes i filmen | En direkte måling av barriereintegritet |
| Strekkstyrke | Kraft som trengs for å bryte filmen | Forutsier motstand mot riving under påføring og arbeid |
| Forlengelse ved brudd | Hvor langt filmen strekker seg før den går i stykker | Viser fleksibilitet og komfort ved gjentatte bevegelser |
| Dimensjonsprøvetaking | Lengde, tykkelse, håndflatebredde | Bekrefter at hansken passer til den angitte størrelsen og lengden |
Sampling uttrykkes vanligvis gjennom en akseptabel kvalitetsgrense, eller AQL. Et lavere AQL-nummer betyr at produsenten tillater færre defekte enheter i en prøvebatch. Medisinske applikasjoner spesifiserer generelt en strammere AQL enn generelle applikasjoner. AQL er ikke bare et sertifikat på en vegg; det kommer fra en repeterbar inspeksjonsprosedyre på produksjonsgulvet.
Konsistens er en annen dimensjon av kvalitet. Vårt anlegg kjører full-prosess konstant temperaturkontroll og bruker utvidede transportørkjeder i ovnssonen for å holde herdeforholdene jevne. Det er derfor batchkonsistens behandles som en produksjonsdisiplin, ikke et løfte gitt etter testing.
Hva kjøpere bør spørre en nitrilhanskeprodusent
Når du kjøper hansker i hundretusenvis, avgjør produksjonsprosessen om du vil motta forutsigbare produkter eller en kontinuerlig kilde til avslag. Be om detaljer, ikke vage løfter.
- Be om AQL-nivået og prøvetakingsprotokollen som brukes på batchen din.
- Be om dimensjonsdata: lengde, tykkelse ved håndflate og fingertupp, og mansjettbredde.
- Spør om hansken er klorert eller polymerbelagt for pulverfri påføring.
- Spør om utgangsstabilitet. En linje som kan tåle 200 hansker per minutt og produksjonsvolumer over én million hansker per dag kan vanligvis holde batchkjemi stabil over lange serier.
- Spør hvordan leverandøren håndterer sammensatte endringer mellom bestillinger. NBR-forholdsskift kan endre hanskefølelse og kjemisk motstand selv om størrelsen og emballasjen forblir den samme.
Produksjonskvalitet vinnes på linjen, ikke i boksen. Neste gang du sammenligner nitrilhansker, les det tekniske arket med tanke på produksjonsprosessen. Hvis leverandøren ikke kan forklare hvordan hanskene deres er laget, prøver hanskene å fortelle deg noe.
Utvalgte produkter
Anbefalte produkter
-
 9 tommer XS Biosafety Protection Fingertupp-teksturerte nitrilhansker
-
 9 tommers M medisinske teksturerte nitrilhansker
-
 9 tommers XXL pulverfrie nitrilhansker av matkvalitet
-
 9 tommer S Food-Grade teksturerte nitrilhansker
-
 9 tommer S Food-Grade pulverisert nitrilhansker
-
 9 tommers M Food-Grade teksturerte nitrilhansker
Nyheter
-
-
Infeksjonskontroll er bygget på enkle, repeterbare handlinger. Blant dem er det å bruke hansker en av de mest kjente, men likevel en av de mest misforståtte. Som en profesjonell produsent av med...
READ MORE -
I våre år med produksjon nitrilhansker for medisinsk , industri-, mat- og biosikkerhetskunder, handler spørsmålet kjøpere oftest om tykkelse. Kan du pålitelig skille en 4 mil hanske f...
READ MORE -
Å velge riktig størrelse på nitrilhansker trenger ikke å føles som gjetting. I årene vi har produsert undersøkelses-, industri-, matvare- og biosikkerhetsnitrilhansker, har vi sett mange kjøpere...
READ MORE
Få en gratis
Tilpasset tilbud!
Tilpasset tilbud!
Vi er forpliktet til å tilby integrerte løsninger for nitrilhansker og ikke-vevde produkter.
Get a Quote
Engangshansker
E-post
gatherlucky-sales5@nt-huifu.com
Ring oss
+86-18012229099
+86-18012229096
+86-18012229099
AdresseNo.7 Wenzhou Road, økonomisk utviklingssone, Shuyang fylke, Suqian, Jiangsu-provinsen, Kina, 223600
copyright © Jiangsu Complete Sincerity Medical New Materials Co.,Ltd. Alle rettigheter forbeholdt.
 Registreringsnummer: 2021200 / 2021200
Denne nettsiden er ment for brukere utenfor Kina